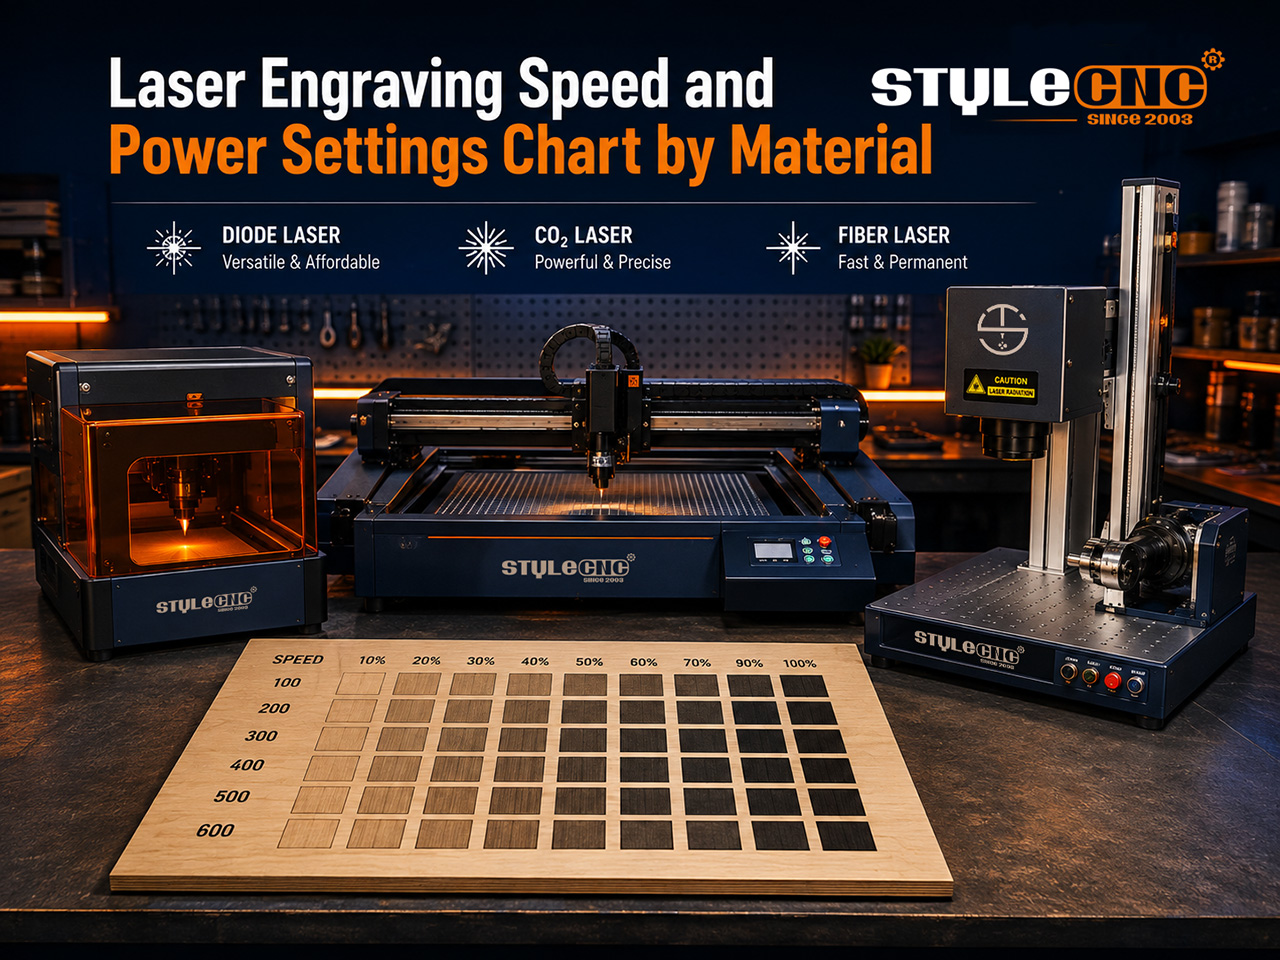
Ижил фанер хуудас нь диодын модулийн дор 3 өөр аргаар ажилладаг, a CO2 хоолой, шилэн кабелийн эх үүсвэр. Энэхүү гарын авлагад гурвынх нь хувьд консерватив эхлэх утгыг өгч, дараа нь аливаа шинэ материалыг залгах давтагдах аргыг харуулав.
Хурд ба хүч хэрхэн хамтдаа ажилладаг вэ
Тэмдэг бүр цэг тус бүрийн энергид тооцогддог бөгөөд үүнийг хурдад хуваадаг. Толгойг удаашруулбал түлэгдэлт улам бүр бараан болж, гүнзгийрнэ; хурдасгавал тэмдэг улам цайвар болно.
Нэгжүүд нь эхний урхи юм. Диодын програм хангамж нь ихэвчлэн мм/мин-г харуулдаг бол ихэнх нь CO2 мөн шилэн кабелийн хянагч нь мм/с ашигладаг тул хуулбарласан утга нь байнаас жаран удаа гадуур унах боломжтой.
Ватт бол хоёр дахь занга юм. Зохицуулсан жор 10W модуль нь шатах болно 20W ижил тоон дээр толгойгоо чиглүүлэх тул туршилтын өмнө хүчийг ойролцоогоор харьцаагаар бууруулна уу. лазер сийлбэрийн машины төрөл, энэ нэг зуршил нь ихэнх нөөцийг үр ашиггүй болгохоос сэргийлдэг.
Мастер тохиргооны хүснэгт: Диод vs CO2 vs Fiber
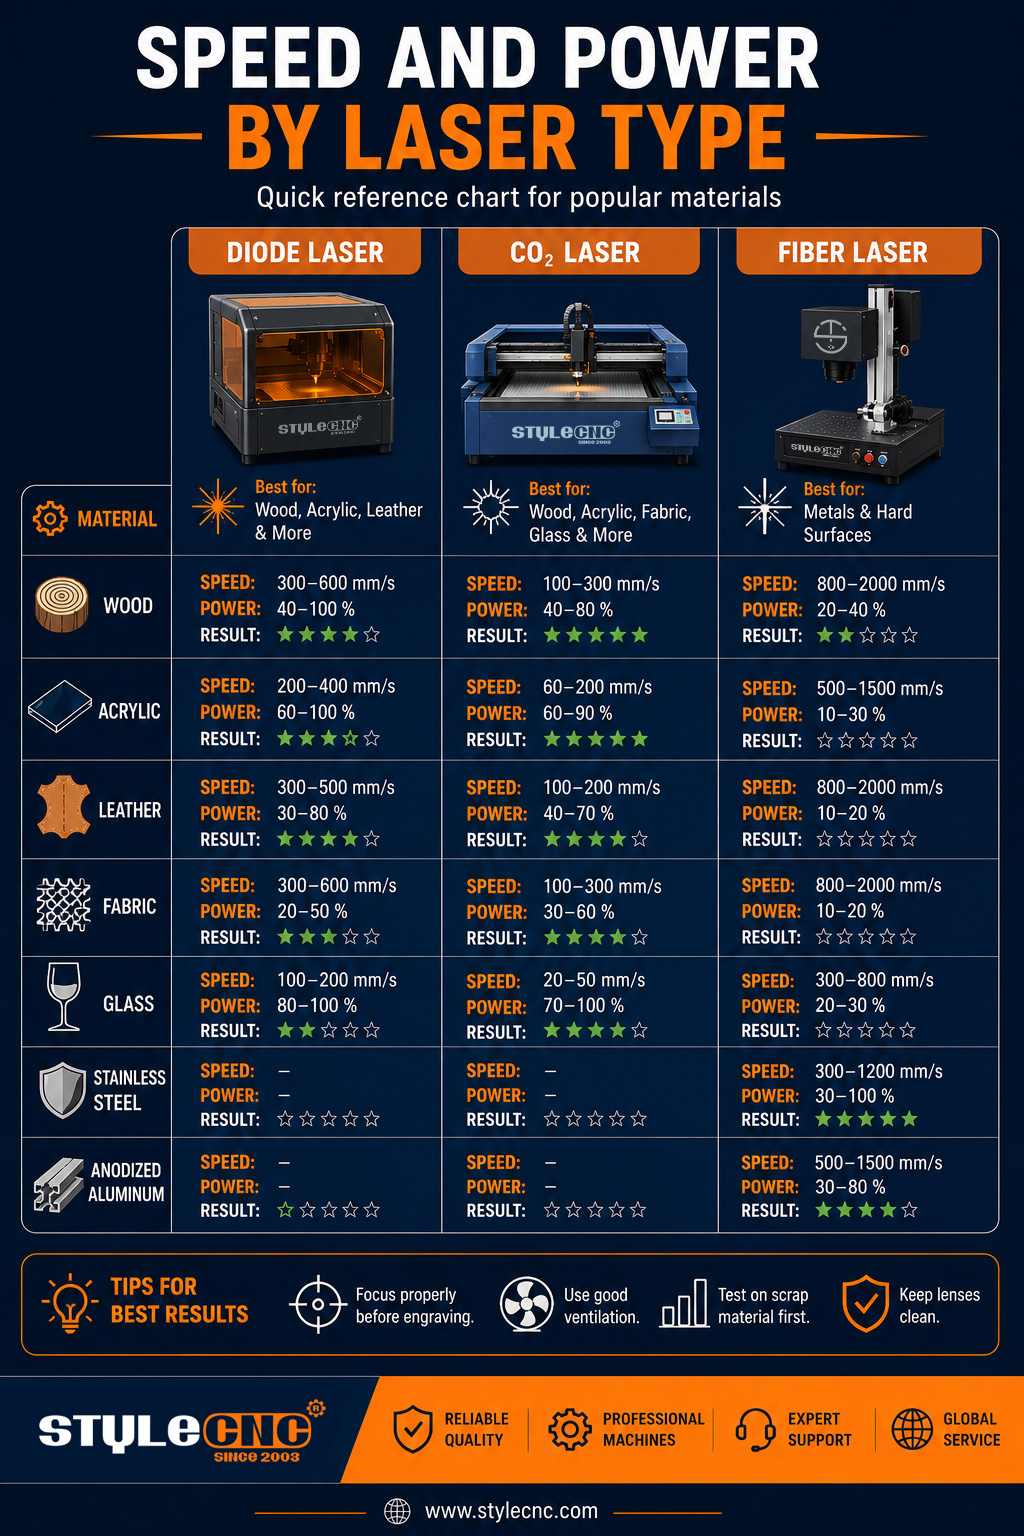
Доорх утгууд нь 3 нийтлэг тохиргооны консерватив эхлэлийн цэгүүд юм: a 10W диод сийлбэрчин, 80W CO2 лазер хэрчих машин, А 50W галво лазер тэмдэглэгээ хийх машинЗөвхөн цэвэр шинжилгээний хариу гарсны дараа дээшээ тохируулна уу.
| Материал ба үйл ажиллагаа | Диодын лазер 10W | CO2 Лазер 80W | Fiber Laser 50W |
| Хэмжилтийн | Хурд мм/мин-ээр, чадал хувиар | Хурд мм/с-ээр, чадал хувиар | Хурд мм/с-ээр, чадал хувиар, давтамж кГц-ээр |
| Зөөлөн модон сийлбэр | 45-д 5000-600060% | 12-18% -ийн 350-450 | Тохиромжгүй |
| 3 мм-ийн фанер огтлолт | 95-д 250-350100%, 2-3 дамжуулалт | 55-65% -ийн 18-25%, нэг удаагийн дамжуулалт | Тохиромжгүй |
| Хатуу модон сийлбэр | 60-75% -ийн 3500-4500 | 18-24% -ийн 300-400 | Тохиромжгүй |
| Цутгамал акрил сийлбэр | 4500-5500, 35-45%, зөвхөн тунгалаг бус | 20-28% -ийн 280-350 | Тохиромжгүй |
| 5 мм-ийн цутгамал акрилийн зүсэлт | Тунгалаг цаасан дээр тохиромжгүй | 70-д 10-1480%, ганц дамжуулалт | Тохиромжгүй |
| Арьсан сийлбэр | 30-д 4000-500040% | 10-15% -ийн 450-550 | Зөвхөн бага чадлын туршилт |
| Шилэн сийлбэр | Тохиромжгүй | 15-д 350-45020% | Тохиромжгүй |
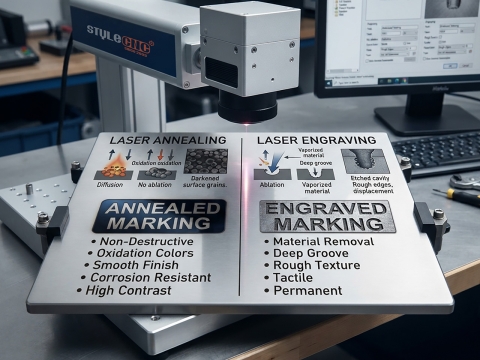
| Аноджуулсан хөнгөн цагаан тэмдэглэгээ | 70-85% -ийн 2500-3500 | Тэмдэглэгээний нэгдэл шаардлагатай | 30-д 700-90040%, 25-35 кГц |
| Зэвэрдэггүй ган бараан тэмдэглэгээ | Тэмдэглэгээний наалт шаардлагатай | Тэмдэглэгээний нэгдэл шаардлагатай | 40-д 300-50060%, 40-60 кГц |
| Гуулин гүн сийлбэр | Тохиромжгүй | Тохиромжгүй | 85-д 250-350100%, 20 кГц, давтагдсан дамжуулалтууд |
Бүх утгууд нь цэвэр оптик, зөв фокусын өндөр, зүсэх үйлдэл бүрт агаарын дэмжлэгтэй гэж үздэг. Тохиромжгүй гэж тэмдэглэгдсэн оруулгуудыг чадлын хязгаар биш харин долгионы уртын хязгаар гэж үзнэ.
Санаж явахад үнэтэй гол тоонууд
• Диодын тэжээлийн хурд нь ихэвчлэн 1000-6000 мм/мин хооронд хэлбэлздэг бөгөөд энэ нь 3 төрлийн эх үүсвэрээс хамгийн удаан нь юм.
• Гантри CO2 гадаргуугийн сийлбэрийн ажилд дунджаар 300-600 мм/с хурдтай машинууд ашигладаг.
• Галво урагшилж байна шилэн лазер тэмдэглэгээ хийх машин 7000 мм/с хүртэл хурдтайгаар шүүрдэнэ.
• Модон сийлбэрийн хүчийг 10-15 хувиар бууруулснаар ирмэгийн ихэнх нүүрсжилтийг арилгаж, харагдахуйц тодосгогч чанар алдагдахгүй.
• 2 удаагийн гэрлийн дамжуулалт нь нэг удаагийн удаан, халуун дамжуулалтаас илүү цэвэрхэн нийлэг ирмэг үлдээдэг.
• The Fabricator сэтгүүлийн мэдээлснээр, шахсан агаар нь олон ширхэгийн зүсэлтийн ажилд ирмэгийн чанарын хувьд азоттой өрсөлдөж байна.
Туршилтын сүлжээг хэрхэн ажиллуулах вэ
10 мм-ийн квадратуудаас 5х5 хэмжээтэй тор зур. Хүснэгтийн санал болгож буй хүрээг хамарсан мөр бүрт хурд, багана бүрт чадлын түвшинг оноож өг.
Үйлдвэрлэх гэж буй багцынхаа хаягдал дээр торыг сийл. Цавуугийн агууламж, чийгшил, бүрээсийн зузаан нь хуудас хооронд өөрчлөгддөг тул багцын хаягдал нь цорын ганц үнэн дээж юм.
Хамгийн цэвэр дөрвөлжинг сонгоод машин, материал, фокусын өндөр, дамжуулалтын тоог бүртгэнэ үү. Popular control програм хангамж нь бүхэл бүтэн сүлжээг автоматжуулдаг суурилуулсан материалын туршилтын генераторыг агуулдаг.
Америкийн Лазер Институтийн удирдамжийн дагуу долгионы урттай нүдний хамгаалалттай туршилт бүрийг хийж, утааг шүүсэн шүүлтүүрээр гаргаж авна. лазер машинд зориулсан утаа сорогчOSHA-ийн лазерын аюулын тойм нь шинэ ажлын байр бий болгож буй хүн бүрт зориулсан богино бөгөөд хэрэгтэй уншлага юм.
Операторуудын үнэхээр асуудаг асуултууд
3 мм-ийн фанерын ирмэгүүд нүүрсжихээс ямар хурд сэргийлдэг вэ?
Зүсэлтийн хурдаа хадгалж, хүчийг 10-15 хувиар бууруулж, хэрэв зүсэлт оройтож нээгдвэл хоёр дахь удаагаа зүсэлт хийнэ үү. Нүүрэн дээрх маск наалдамхай тууз болон тогтвортой агаарын дэмжлэг нь үлдсэн түлэгдэлтийг арилгана.
Яагаад миний шинэ 20W модуль нь миний хуучин тохиргоонд мод шатаадаг 10W хайртай юу?
Ижил тоон дээр оптик чадлын хоёр дахин их нь цэг тус бүрийн энергийг хоёр дахин нэмэгдүүлнэ. Чадлын тоог эхний таамаглалаар хоёр дахин багасгаад, дараа нь хурдан хүснэгтээр тодруулна.
Зэвэрдэггүй ган саарал биш хар өнгөтэй болох ямар тохиргоо байдаг вэ?
Толгойг удаашруулж, давтамжийг 40-60 кГц хүртэл нэмэгдүүлж, импульс гадаргууг дэлбэлэхийн оронд халахын тулд фокусыг бага зэрэг сааруулна. MOPA болон Q-switched эх үүсвэрүүдийн хоорондох ялгаа импульсийн хяналт яагаад өнгийг тодорхойлдог болохыг тайлбарладаг.
Тохиргоог сүйтгэдэг нийтлэг алдаанууд
• Эхлээд чадлыг хэмжихгүйгээр өөр өөр ваттын хоорондох утгыг хуулах.
• Хянагч хооронд шилжих үед мм/с-ийг мм/мин-тэй андуурч байна.
• Фокусаас гадуур сийлбэрлэсэн нь толбыг тэлж, нарийн ширийн зүйлийг арилгадаг.
• Нэг удаа удаан, халуун дамжуулалт ашиглах бөгөөд хоёр хөнгөн дамжуулалт илүү цэвэрхэн байх болно.
• Агааржуулалтын системийг алгасаж, ажлын дундуур утааны үлдэгдлийн цацрагийн энергийг шингээх.
• Нэг хуудсан дээр туршиж үзээд, дараа нь өөр багц дээр үйлдвэрлэх.
• Цахилгаан хангамжийг 100 хувь тохируулахгүй байх, хоолой эсвэл диодын ашиглалтын хугацааг богиносгох.
• Линз цэвэрлэхийг үл тоомсорлох; бохир линз нь нэрлэсэн гаралтын ихээхэн хэсгийг шингээж авах боломжтой.
Сийлбэрийн өмнөх тохиргооны шалгах хуудас
✓ Утгыг оруулахаасаа өмнө хянагч чинь ямар хурдны нэгжийг харуулж байгааг баталгаажуулна уу.
✓ Өгөгдсөн хэмжигч эсвэл машины автомат фокусын горимоор фокусыг тохируулна уу.
✓ Машиныхаа бодит нэрлэсэн ватттай тохируулан чадлыг тохируулна уу.
✓ Үйлдвэрлэлийн багцаас гарсан хаягдал дээр 25 квадрат туршилтын тор ажиллуулна.
✓ Зүсэх үйлдэл бүрт агаарын туслахыг асаана уу.
✓ Долоо хоног бүр линзийг цэвэрлэж, цацрагийн тэгш байдлыг шалгана уу.
✓ Материал, фокусын өндөр, дамжуулалтын тоогоор ялалтын утгыг бүртгэнэ үү.
Түгээмэл асуултууд
Миний үр дүн яагаад олдсон тохиргооны хүснэгт бүрээс өөр байна вэ?
Диаграммуудыг тодорхой машин, линз болон материалын багцад тохируулдаг. Таны оптик хүч, фокусын өндөр, тэр ч байтугай фанерын цавууны агууламж нь үр дүнг өөрчилдөг. Нийтлэгдсэн аливаа утгыг эхлэлийн цэг болгон авч үзээд, үйлдвэрлэлд оролцохоосоо өмнө өөрийн нөөц дээр жижиг туршилтын тор ажиллуул.
6000 мм/мин нь 100 мм/с-тэй тэнцүү юу?
Тийм. мм/мин-г 60-д хувааж мм/с гаргана. Диодын програм хангамж нь ихэвчлэн мм/мин-г харуулдаг бол ихэнх нь CO2 мөн шилэн кабелийн хянагч нь мм/с ашигладаг тул хөрвүүлэлтгүйгээр хуулсан утга жаран дахин хэт халуун эсвэл хэт хурдан ажилладаг. Хянагч тань аль төхөөрөмжийг эхлээд хүлээж байгааг үргэлж баталгаажуулна уу.
Яагаад ижил фанерууд хуудаснуудын хооронд өөр өөрөөр сийлдэг вэ?
Фанер нь цавууны төрөл, голын төрөл, чийгшил зэргээрээ харилцан адилгүй байдаг бөгөөд хүчин зүйл бүр гадаргуу хэр их энерги шингээж байгааг өөрчилдөг. Чийглэг цехэд хадгалсан хуудас нь хуурай хуудаснаас мэдэгдэхүйц илүү их эрчим хүч шаардаж болно. Шинэ багц бүрээс гарсан хаягдлыг туршиж үзээд ялгааг нь тэмдэглэнэ үү.
Диод лазер нь тунгалаг акрилийг зүсэж чадах уу?
Үгүй. Цэнхэр диодын долгионы урт нь шингэхийн оронд тунгалаг нийлэгээр шууд дамждаг тул хуудас бараг халдаггүй. Хар эсвэл тунгалаг бус цутгамал нийлэг нь сайн сийлбэрлэдэг боловч тунгалаг хуудас хайчлах нь хамаарна. CO2 урт долгионы урттай материал нь бараг бүрэн шингээдэг машинууд.
Зэвэрдэггүй ган дээр шилэн лазер ямар давтамж ашиглах ёстой вэ?
Харанхуй, гөлгөр толбо авахын тулд 40-60 кГц, харин түрэмгий материалыг арилгахыг хүсвэл 20 кГц орчим давтамжтайгаар эхэлнэ. Өндөр давтамж нь гадаргууг тэслэхийн оронд халаах илүү зөөлөн импульсийг дамжуулдаг бөгөөд энэ нь зэвэрдэггүй ган дээр цэвэр хар өнгөлгөө хийхэд яг хэрэгтэй зүйл юм.
Нэг хүчтэй дамжуулалтаас хэд хэдэн хөнгөн дамжуулалт илүү сайн уу?
Ихэвчлэн тийм. 2 эсвэл 3 хөнгөн дамжуулалт нь дулааныг сарниулах хугацааг өгдөг бөгөөд энэ нь нийлэг ирмэгүүд илүү шулуун, модон дээр түлэгдэлт багатай гэсэн үг юм. Нэг удаагийн удаан, халуун дамжуулалт нь энергийг төвлөрүүлж, ирмэгийг тэлж, давирхай материал дээр гал авалцах эрсдлийг нэмэгдүүлдэг.
Фокус h8 нь үр дүнг хэр их өөрчилдөг вэ?
Цацраг нь зөвхөн фокусын цэг дээр л нэрлэсэн эрчимдээ хүрдэг. 1-2 мм-ийн алдаа ч гэсэн толбыг өргөсгөж, нарийн ширийн зүйлийг зөөлрүүлж, нэмэлт хүчээр нөхөхөд хүргэдэг. Материалын зузаан бүр болон линз эсвэл цоргыг сольсны дараа дахин фокуслаарай.
Сийлбэр хийхэд эсвэл зөвхөн зүсэхэд агаарын тусламж хэрэгтэй юу?
Агаарын урсгал нь хайлсан хог хаягдлыг цэвэрлэж, дөлийг намдаадаг тул зүсэлт хийхэд үргэлж шаардлагатай байдаг. Сийлбэрийн хувьд нам даралттай агаар нь утаа линзнээс хол байлгаж, үлдэгдэл толбыг багасгахад тусалдаг боловч маш нарийн гэрэл зургийн ажил нь заримдаа урсгалыг багасгасан үед илүү цэвэрхэн байдаг.
Миний сийлбэр яагаад өндөр хурдтайгаар бүдгэрдэг вэ?
Хурд нь цацрагийн цэг бүрт хуримтлагдах энергийг хуваадаг. Тэжээлийн хурдыг хоёр дахин нэмэгдүүлэх нь шаталтыг бараг хоёр дахин нэмэгдүүлдэг тул хурд нь хүчнээс давсан тохиолдолд толбо нь цайвар, толботой болдог. Хэрэв энэ нь загварт тохирсон бол хурдаа хасах, хүчийг нэмэгдүүлэх эсвэл илүү цайвар өнгийг сонгох эсвэл.