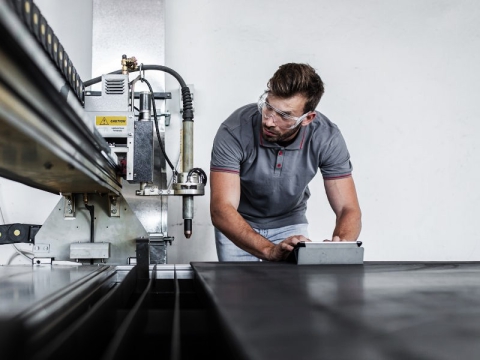
A плазмын таслагч нь маш өндөр температурт халдаг, өндөр ионжсон хий ашиглан металл зүсдэг багаж юм. Энэ нь нумын хүчийг ажлын хэсэг рүү шилжүүлдэг. Өндөр температур нь ажлын хэсгийг хайлуулж, үлээлгэж, плазмын зүсэлтийн ажлын төлөвийг бүрдүүлдэг. Дараа нь металыг дулааны эх үүсвэр болгон плазмын нумыг ашиглан хайлуулна.
Плазмын зүсэлт гэдэг нь инертийн хий юм уу шахсан хийг хушуунаас өндөр хурдтайгаар гадагшлуулж, металл хайлуулж хайлуулдаг плазмыг хэлнэ. Плазма нь металыг дөл шиг исэлдүүлдэггүй тул плазм огтлох машин нь хүчилтөрөгч, янз бүрийн ажлын хийтэй зүсэхэд хэцүү төрөл бүрийн металлыг огтолж чаддаг.
Давуу тал
Илүү сайн зүсэх чанар
Хагархай, халуунд өртсөн бүс, дээд ирмэгийн булан, зүсэлтийн өнцөг нь зүсэлтийн чанарт нөлөөлдөг хэд хэдэн гол хүчин зүйл юм. Ялангуяа хог хаягдал, дулааны нөлөөлөлд өртсөн бүсийн хоёр тал дээр плазмаар зүсэх нь дөлөөр огтлохоос хамаагүй илүү байдаг. Плазмын зүсэлтийн ирмэг дээр үндсэндээ хог хаягдал үлдэхгүй бөгөөд халуунд өртсөн бүс нь хамаагүй бага байдаг.
Хог шаар
Плазмын процесс нь халуун, цахилгаанаар цэнэглэгдсэн хий ашиглан метал хайлуулж, хайлсан металлыг зүссэн гадаргуугаас үлээлгэдэг. Галаар зүсэх нь хүчилтөрөгч ба гангийн хоорондох химийн урвалыг ашиглан зүсэж, төмрийн улаан шаар эсвэл хөөс үүсгэдэг. Энэ процессын ялгаатай байдлаас шалтгаалан плазмын зүсэлт нь бага хэмжээний шавар үүсгэдэг бөгөөд түүнд наалдсан шороог арилгахад хялбар байдаг. Энэ хог хаягдлыг ихэвчлэн зүлгүүр, хүрзгүйгээр амархан арилгаж, хоёрдогч үйл ажиллагаанд шаардагдах хугацааг эрс багасгаж, үр дүнд нь бага зүлгүүрээр илүү өндөр бүтээмжтэй болно.
Илүү өндөр үр ашиг
Урьдчилан халаах болон хоёрдогч боловсруулалтад хэмнэгдсэн цаг хугацаанаас гадна CNC плазмын зүсэх, цоолох хурд нь дөл зүсэхээс 8.5 дахин их байх ба үйлдвэрлэлийн үр ашгийг мэдэгдэхүйц нэмэгдүүлэх нь асар их ашиг тусыг авчрах болно.
Доод зардал
Зардлыг шинжлэхдээ ашиглалтын зардал ба нэг хэсэг эсвэл метр тутамд үйл ажиллагааны зардлын ялгааг ойлгох нь чухал юм. Тэгэхээр нэг хэсгийг огтлох бодит зардлыг хэрхэн тодорхойлох вэ? Нэг метрийн ашиглалтын зардал гэдэг нь нэг цагт огтолж буй бүх зүйлийн зардлыг нэг цагийн дотор таслах нийт урт (метр)-д хуваасан зардал юм. Зүсэх зардалд хэрэглээний материал, цахилгаан, хий, хөдөлмөр, байнгын зардал орно. Хэсэг ногдох зардал гэдэг нь нэг хэсгийг үйлдвэрлэхэд шаардагдах зүсэлтийн нийт уртыг нэг метрийн урсгал зардлаас хоёр дахин нэмэгдүүлсэн хэмжээ юм. Плазмын систем нь өгөгдсөн хугацаанд илүү хурдан зүсэж, илүү олон эд анги үйлдвэрлэдэг бөгөөд ингэснээр нэг хэсгийн зүсэлтийн зардал хамаагүй бага болно. Гар аргаар зүсэхийн тулд ажил, даалгавар бүрийн зардлыг тооцоолох нь хэмнэлтийг илүү сайн тооцоолох боломжийг олгодог. Нэг цагийн ажлын зардлыг тухайн ажлыг гүйцэтгэхэд шаардагдах нийт хугацаанд үржүүлснээр тухайн ажлын өртөгтэй тэнцүү байна. Хүчил түлшийг огтлохын тулд урьдчилан халаах хугацаа болон хоёрдогч боловсруулалтын урт хугацааг шаардлагатай хугацаанд тооцох нь чухал юм.
Илүү өндөр ашигт ажиллагаа
Плазмын системийн нэг хэсэгт ногдох зардал бага байгаа нь ашигт ажиллагааг сайжруулахад шууд нөлөөлдөг. Хэсэг бүрийг таслах нь мөнгө хэмнэж, ашгийн хэмжээг нэмэгдүүлдэг. Нэг цагт хэдий чинээ их хэсгийг таслана төдий чинээ таны нийт ашиг нэмэгдэх болно.
Ашиглахад хялбар
Хүчил түлш хэрэглэгчдийн хувьд галын химийн параметрүүдийг тохируулах, галын химийн горимыг хадгалахад суралцаж, дадлага хийхэд цаг хугацаа шаардагдана. Гэсэн хэдий ч плазмын зүсэх системийг сурах, эзэмшихэд хялбар бөгөөд ажлын хэсгийг огтлох үед өндөр тогтвортой байдал, хялбар ажиллагаатай байдаг. Газар дээрх маш олон үнэ цэнэтэй туршлагыг огтлох хяналтын үйл явцын функцэд нэгтгэсэн бөгөөд энэ нь бүрэн ажиллагаатай, ажиллахад хялбар юм.
Өндөр уян хатан байдал
Плазмын систем нь зэвэрдэггүй ган, хөнгөн цагаан, зэс, гууль зэрэг ямар ч дамжуулагч металлыг огтолж чаддаг. Галын хайчлах машинууд нь нүүрстөрөгч багатай ган дахь хүчилтөрөгч ба төмрийн хоорондох химийн урвалыг огтлоход ашигладаг тул тэдгээрийг зөвхөн бага (нүүрстөрөгч) ган зүсэхэд ашиглаж болно. Нэмж дурдахад плазмын системийг зэвэрсэн, будсан, бүр овоолсон металлын нүх гаргах, тэмдэглэгээ хийх, огтлоход ашиглаж болно. Үүгээр ч зогсохгүй, хүчилтөрөгчийн түлшээр хийхэд хэцүү, плазмын системээр өргөтгөсөн металлыг налуу эсвэл зүсэж болно.
Өндөр аюулгүй байдал
Галын хайчлахад ашигладаг түлш нь хүчилтөрөгч ба хийн холимог юм. Түлшний хамгийн түгээмэл хий нь ацетилен, пропан, MAPP, пропилен, байгалийн хий юм. Эдгээрээс хамгийн өргөн хэрэглэгддэг нь ацетилен бөгөөд бусад хийтэй харьцуулахад галын температур өндөр, цооролт хурдан байдаг. Гэсэн хэдий ч ацетилен нь тогтворгүй, шатамхай хий бөгөөд хэт их даралт, температур, тэр ч байтугай статик цахилгаанд маш мэдрэмтгий байдаг. Ацетилений дэлбэрэлт нь олон мянган долларын эд хөрөнгийн хохирол учруулж, ойр орчмын хүмүүст ноцтой гэмтэл учруулж болзошгүй юм. Зарим плазмын систем нь ихэвчлэн шахсан агаар дээр ажилладаг бөгөөд шатамхай хий ашиглах шаардлагагүй байдаг.
Бүх төрлийн дулааны зүсэлт нь зарим төрлийн үнэр, чимээ шуугиан үүсгэдэг, тухайлбал зүсэх ширээ ашиглан дулааны зүсэлт хийх, CNC плазм зүсэх машин систем нь ус зүсэх орыг сонгох боломжтой бөгөөд энэ нь үнэр, дуу чимээг эрс багасгадаг. Дэлбэрэх эрсдэлтэй тул ихэнх дөл огтлох ажлыг усан дор хийж болохгүй.
Байг
Гэхдээ ямар ч тоног төхөөрөмж төгс байдаггүй, плазм зүсэгч машиныг сайжруулсаар байгаа бөгөөд энэ нь бас дутагдалтай байдаг. Нумын гэрэл нь маш хүчтэй учраас тодорхой хэмжээний бохирдолтой байдаг. Түүнчлэн боловсруулалтын явцад үүссэн дуу чимээ нь харьцангуй их, тоосжилт ихтэй хэвээр байгаа тул байгаль орчныг хамгаалахад маш тааламжгүй юм. Байгаль орчныг хамгаалахтай холбоотой асуудал харьцангуй их байгааг хэлэх хэрэгтэй. Одоо тоног төхөөрөмжийг аажмаар сайжруулж байгаа тул бид үүнийг илүү шинэ, илүү төгс дүр төрхтэй болгоно гэж найдаж байна.
• Плазмаар огтлох нь хортой хий, нум үүсгэх: Плазмаар огтлох зарчим нь зүсэх явцад нумын эрчим, дуу чимээ, тоосжилтыг тодорхойлдог бөгөөд энэ нь хүрээлэн буй орчныг тодорхой хэмжээгээр бохирдуулах болно. Усан доорх плазмын зүсэлтийг ихэвчлэн дунд болон зузаан хавтангуудад ашигладаг тул зүсэх зузаан нь хязгаарлагдмал байдаг.
• Зүсэх гадаргуугийн босоо байдал муу: зүсэх гадаргуугийн нэг тал нь том налуутай байх ба босоо байдал нь муу байна.
• Зүсэх явцад зүсэх процессын гадаргуу дээр илүү их зүсэх шаар үүсдэг. Процессын чанарт нөлөөлөхгүй тул зүссэний дараа шаарыг нунтаглах ёстой бөгөөд энэ нь хөдөлмөрийн зардлыг нэмэгдүүлдэг.
• Плазмын зүсэлт нь илүү том халуунд өртдөг бүс, илүү өргөн хүрээтэй байдаг. Дулаанаас болж гажиг үүсэх тул нимгэн хуудас огтлоход тохиромжгүй.
• Хутга зэрэг хэрэглэгдэхүүн хурдан зарцуулагддаг. Одоо огтлох хушуу нь ихэвчлэн импортод тулгуурладаг бөгөөд өртөг нь харьцангуй өндөр байна.